

Nyheder
Hjem / Nyheder / Industri nyheder / Smedet 7075 vs 6061 aluminium: Trækstyrke, anodisering og bearbejdelighed
At vælge mellem smedet 7075 og 6061 aluminiumslegeringer er en tilbagevendende beslutning for ingeniører og indkøbsteams, der har brug for letvægtskomponenter med forudsigelig mekanisk ydeevne. Selvom begge er aldershærdelige smedede aluminiumslegeringer, er deres kemiske familier, styrkelofter, overfladeadfærd og bearbejdningsomkostninger væsentligt forskellige. Denne guide sammenligner smedet 7075 vs 6061 aluminiumslegeringer på de tre faktorer, der betyder mest i præcisionssmedede dele: trækstyrke, anodiseringskvalitet og bearbejdelighed.
De praktiske forskelle begynder ved barren. Legering 7075 tilhører aluminium-zink-magnesium-kobber (Al-Zn-Mg-Cu) systemet, mens 6061 hører til aluminium-magnesium-silicium (Al-Mg-Si) systemet. Legeringsfilosofien er enkel: 7075 er designet til at maksimere styrke gennem tæt udfældning af MgZn 2 partikler, hvorimod 6061 lægger vægt på velafrundet ydeevne med god korrosionsbestandighed og svejsbarhed.
| Element | 7075 (vægt%) | 6061 (vægt%) |
|---|---|---|
| Zink (Zn) | 5.1 – 6.1 | 0,25 maks |
| Magnesium (Mg) | 2,1 – 2,9 | 0,8 – 1,2 |
| Kobber (Cu) | 1,2 – 2,0 | 0,15 – 0,40 |
| Silicium (Si) | 0,40 maks | 0,40 – 0,80 |
| Chrom (Cr) | 0,18 – 0,28 | 0,04 – 0,35 |
| Jern (Fe) | 0,50 maks | 0,70 maks |
Det høje indhold af zink og kobber i 7075 driver udfældningshærdning. I 6061 danner magnesium og silicium Mg 2 Si-udfældninger, som leverer moderat styrke, samtidig med at forlængelse og korrosionsevne holdes afbalanceret. Den forskel falder ind i hver senere ejendom.
I T6-tilstanden, den mest almindelige varmebehandling for begge legeringer, giver smedet 7075 en flydespænding på ca. 435-505 MPa og en ultimativ trækstyrke på 510-570 MPa. Smedet 6061-T6 når typisk 240-275 MPa udbytte og 290-310 MPa ultimativ trækstyrke. Rent praktisk tilbyder 7075 cirka 80 % højere flydespænding end 6061.
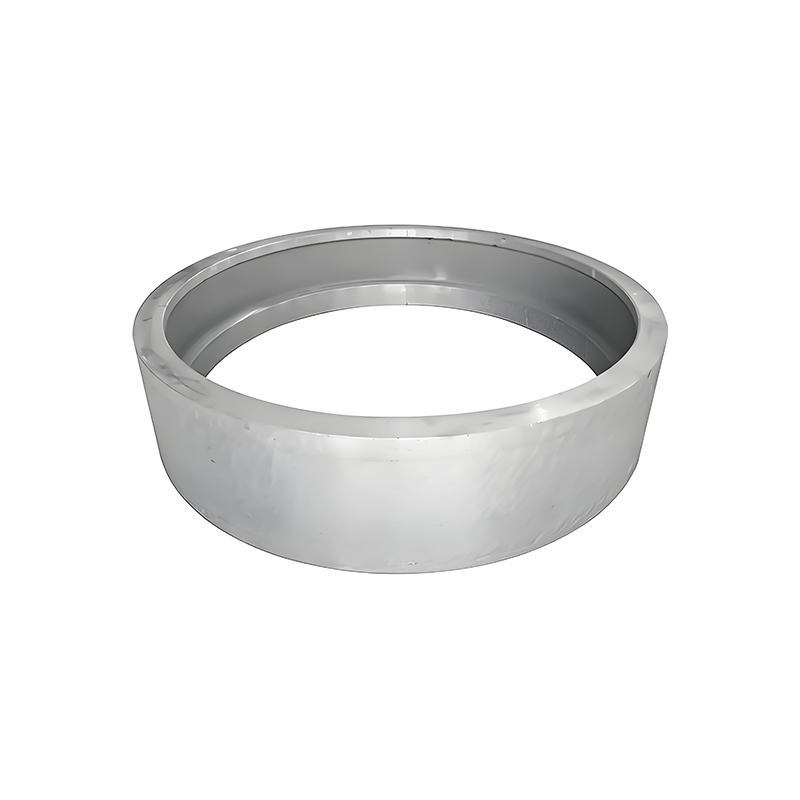 7075 aluminiumslegering smedning til højstyrke strukturelle dele Med omkring 80 % højere flydespænding end 6061 i T6-tilstand, passer 7075 smedninger til tunge belastningskomponenter som tandhjul og flanger, hvor en reduktion af sektionsstørrelsen sænker vægten og bibeholder belastningskapaciteten. Se produkt →
Dette hul kommer fra Zn-Mg-Cu-systemet: 7075 udfældninger er grovere og mere talrige efter kunstig ældning, hvilket blokerer dislokationsbevægelser mere effektivt. For strukturelle komponenter såsom smedede tandhjul, akselflanger og lejehuse i vindkraft og tungt maskineri gør den ekstra styrke det muligt at reducere sektionsstørrelser, hvilket sænker massen uden at ofre belastningskapaciteten.
Forlængelse fortæller en anden historie. 6061 viser typisk 10-14% forlængelse i T6, mens 7075 sidder omkring 6-10%. Hvis energiabsorption eller formbarhed efter smedning er kritisk, er 6061 det mere tilgivende valg.
Anodisering er en almindelig eftersmedning af aluminiumsdele, der har brug for slidstyrke, korrosionsbeskyttelse eller en specifik æstetisk finish. Alloy 6061 anses bredt for at være en af de bedste aluminiumslegeringer til anodisering. Dens lave kobberindhold producerer en klar, lys, ensartet belægning, der accepterer farvestoffer konsekvent, uanset om kravet er klart, sort eller en brugerdefineret farve.
 6061 aluminiumslegeringssmedninger med overlegen anodiseringsrespons Kendt for ensartede, lyse anodiserede finish, 6061 smedninger balancerer styrke, plasticitet og omkostninger, hvilket gør dem til et praktisk valg til strukturelle dele, der kræver klare eller farvede anodiske belægninger. Se produkt →
Legering 7075 anodiserer acceptabelt, men med afvejninger. Kobberrige intermetalliske partikler kan forårsage lidt mørkere eller ujævne nuancer i klare anodiserede overflader, især når delens geometri skaber varierende strømtætheder. I praksis er 7075 ofte specificeret med mørke anodiseringsfarver eller anvendes uden anodisering, når anvendelsen primært er strukturel. For begge legeringer er anodisering af type II svovlsyre og type III hård belægning mulig; hård anodisering påføres ofte på 7075 for at genoprette slidstyrke, som høj styrke alene ikke giver.
Bearbejdelighed er ofte den afgørende faktor i produktionsomkostningerne. Alloy 6061 er berømt nem at bearbejde: den producerer korte, godt knækkede spåner, tillader høje skærehastigheder og efterlader en fin overfladefinish, der ofte eliminerer sekundær polering. Med korrekt kølevæske og standard hårdmetalværktøj kan 6061 smedning drejes, fræses og bores med hastigheder, der maksimerer gennemløbet.
7075 er mindre tilgivende, men ikke svært. Det samme zink og kobber, der øger styrken, øger også arbejdshærdningen og producerer sejere, strengere spåner. Operatører reducerer typisk skærehastigheder med 20-30 % sammenlignet med 6061, bruger skarpere skærgeometrier og stoler på stive opsætninger for at undgå vibrationer. Resultatet er en ren, gentagelig finish, men cyklustider og værktøjsomkostninger er naturligvis højere.
En vigtig note: Smedet materiale bearbejder generelt mere forudsigeligt end støbt materiale, fordi smedningsprocessen lukker porøsiteten og forfiner kornstrukturen. Den fordel gælder for både 7075 og 6061, når delen leveres som et smedet emne frem for en støbning.
Begge legeringer er smedebare, men deres procesvinduer er forskellige. Legering 6061 har et bredt smedetemperaturområde, omkring 400-500°C, og lavere deformationsmodstand. Det gør den ideel til komplekse lukkede matricegeometrier og til operationer med åbne matrice som smedede aksler, ringe og cylindre. Legering 7075 kræver et strammere vindue, ca. 350–420°C, og højere pressekræfter. Det er bedst egnet til enklere geometrier, hvor gevinsten er maksimal mekanisk styrke.
Varmebehandling adskiller sig også i følsomhed. Begge legeringer er opløsningsbehandlet og kunstigt ældet til T6-tilstanden. 7075 har brug for præcis quench-kontrol for at undgå forvrængning, mens 6061 er mere tolerant. For en leverandør som Maiterio Intelligent Equipment, der driver åbne smedningslinjer, ringvalseværker, varmebehandlingsovne og CNC-bearbejdningsværksteder, er håndtering af begge legeringer internt en rutinemæssig mulighed.
Ingen legering er universelt overlegen; valget afhænger af det belastede miljø, overfladekrav og budget. Brug denne beslutningsvejledning:
For en hurtig reference opsummerer tabellen nedenfor de vigtigste forskelle i smedet tilstand:
| Kriterier | 7075-T6 | 6061-T6 |
|---|---|---|
| Ultimativ trækstyrke | 510-570 MPa | 290-310 MPa |
| Udbyttestyrke | 435-505 MPa | 240-275 MPa |
| Anodiserende ensartethed | God, mørkere nuance | Fremragende, lys finish |
| Bearbejdelighed | Moderat | Fremragende |
| Svejsbarhed | Dårlig | Godt |
| Typisk omkostning | Højere | Lavere |
Smedet 7075-T6 har omtrent 80 % højere flydespænding end smedet 6061-T6. 7075 er førstevalg, når der kræves maksimal styrke. 6061 bør vælges, når moderat styrke kombineret med bedre korrosionsbestandighed og svejsbarhed er tilstrækkelig.
Begge legeringer kan anodiseres, men 6061 giver en lysere og mere ensartet klar anodiseret belægning. 7075 har tendens til at udvikle en lidt mørkere eller mindre ensartet farvetone; at vælge mørke anodiseringsfarver minimerer denne effekt.
7075 kræver ca. 20-30 % lavere skærehastigheder og skarpere værktøj på grund af højere hårdhed og en større hærdningstendens. 6061 er mere økonomisk at bearbejde, især i højvolumen CNC-produktion.
Forged 7075 er foretrukket inden for rumfart, forsvar og højtydende bilapplikationer. Forged 6061 er meget udbredt i vindkraft, entreprenørmaskiner, marineudstyr og generelle industrimaskiner, hvor korrosionsbestandighed og omkostningseffektivitet betyder noget.
Maiterio Intelligent Equipment opretholder dedikerede smedningsegenskaber af aluminiumslegering, der dækker 7075, 6061, 2A12, 5083 og 5A06. Anlægget omfatter åbne smedningshamre, sømløse ringvalseværker, varmebehandlingsovne og mere end 70 CNC-maskiner, så smedede emner kan leveres færdigbearbejdede og klar til montering. For ingeniører, der sammenligner smedeleverandører, betyder praktisk erfaring på værkstedet lige så meget som legeringsdatablade - lær mere i vores guide til at vælge den rigtige smedeleverandør .

No.1317 Gangcheng Road, Daxin Town, Zhangjiagang, Jiangsu, Kina
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]

 Previous


