
Nyheder
Hjem / Nyheder / Industri nyheder / Smedet titan vs. støbt titan – hvad er stærkere? Det rigtige svar
Et kemisk anlæg i Rotterdam opdagede den brutale forskel mellem smedet og støbt titanium, da en støbt titaniumflange på en højtrykssyreledning begyndte at græde efter 14 måneder. Den forfalskede udskiftning har kørt i 38 måneder uden en eneste kontrolseddel. Denne direkte erfaring afspejler, hvad laboratorier har målt i årtier: smedet titanium er stærkere end støbt titanium i næsten alle mekaniske egenskaber, der har betydning for bærende og trykholdende komponenter.
Årsagen er ikke blot hammeren eller pressen. Smedning ved høj temperatur lukker indre hulrum, bryder grove søjleformede korn op og justerer mikrostrukturen med den primære belastningsvej. Støbning tillader i sagens natur at forblive gasporøsitet, krympehulrum og store korngrænser. Styrkegabet er ikke en teoretisk nuance; det er en målbar, indkøbsformende fordel.
Styrkefordelen ved smedet titanium kommer fra tre metallurgiske mekanismer, som støbning ikke kan kopiere: hulrumslukning, kornforfining og floworienteret tekstur.
Under varmbearbejdning nedbrydes materialets oprindelige støbte struktur. Store, ligeaksede eller dendritiske korn erstattes af en fin, stabil matrix. Fine korn øger modstanden mod dislokationsbevægelser, øger udbyttet og den ultimative trækstyrke. Derudover strækker deformationsbanen eventuelle resterende indeslutninger langs smedestrømningslinjerne, hvilket forhindrer dem i at fungere som revneinitiatorer i belastningsretningen.
Støbt titanium, selv når varmt isostatisk presset (HIP) påføres, bevarer en grovere kornstørrelse og lejlighedsvis mikroporøsitet. HIP lukker hulrum, men det forfiner ikke kornstrukturen. Derfor forbliver det støbte produkt i sagens natur svagere i statisk styrke og væsentligt svagere i dynamisk belastning.
Kernekoncept – Smedet styrkepræmie: Kombinationen af fuldt tæt struktur, fin kornstørrelse og optimeret kornorientering giver smedet titanium et målbart udbytte og træthedsfordel, som ikke kan elimineres ved efterstøbte behandlinger.
For at gøre sammenligningen konkret viser følgende tabel typiske minimumsegenskaber for Ti-6Al-4V (Grade 5) i udglødet tilstand. Disse værdier er baseret på industriel acceptdata og afspejler de nedre grænser for produktionsdele, ikke laboratorieprøver.
| Ejendom | Smedet (stang/blok) | Cast | Kløft |
| Udbyttestyrke | 830-900 MPa | 650-720 MPa | 20-30 % |
| Ultimativ trækstyrke | 950-1050 MPa | 850-920 MPa | 10-20 % |
| Forlængelse ved brud | 12-15 % | 6-10 % | 50 % |
| Træthedsstyrke (10⁷ cyklusser) | 450-550 MPa | 200-350 MPa | 50-100 % |
Træthedsgabet er det mest afgørende. I roterende eller vibrerende udstyr løber en støbt titaniumdel ofte ud af livet fem til ti gange hurtigere end en smedet del under samme spændingsamplitude. For vindmøllekomponenter, aksler og trykflanger definerer denne forskel vedligeholdelsesintervaller.
Støbning fortsætter i titaniumkomponenter på grund af geometri og pris, ikke på grund af mekanisk ydeevne. For store, tyndvæggede eller ultra-komplekse dele, der ville kræve en enorm flerdelt smedning, er støbning den eneste økonomiske vej. Eksempler omfatter pumpehjulshuse, strukturelle beslag og store ventilhuse.
Den reducerede styrke kompenseres dog ofte af overdimensionering. En støbt titaniumflange skal være tykkere og tungere for at opnå samme bøjningsmodstand eller sprængtryk som en smedet flange. Vægtforøgelsen kan være 20-40%. I rumfart, hvor vægt er kritisk, bruges støbning næsten aldrig til primær struktur; smedning er standard. I industrielle applikationer accepteres afvejningen, når ingen anden fremstillingsproces passer.
Svaret er utvetydigt for bærende titanium dele: hvis komponenten bærer en primær belastning, er i en trykgrænse eller kan fremstilles som smedning med rimelige værktøjsomkostninger, angiv smedet titanium.
Beslutningsprocessen kan reduceres til fem spørgsmål:
Hvis du svarede ja til de fleste, er smedning det logiske valg. Støbning bør reserveres til prototypemængder eller meget eksotiske geometrier, der ville gøre smedningsmatricer uoverkommelige. En grov omkostningsmultiplikator for en mellemstørrelse titaniumsmedning (2-10 kg) over en støbning er typisk 1,5-2,5× i stykpris, men den længere levetid og lavere inspektionsomkostninger lukker ofte dette hul over aktivets levetid.
Styrkefordelen ved en smedet titaniumkomponent opnås kun, hvis leverandøren opretholder den korrekte termomekaniske historie. Som ansvarlig partner skal du verificere materialesporbarhed, smedetemperatur, reduktionsforhold og inspektionsrapporter.
Hos Maiterio Intelligent Equipment (Zhangjiagang) Co., Ltd. producerer vi smedninger af titanlegering i vores åbne matrice og ringvalsende linjer. Vores anlæg driver tre ringvalsningslinjer, to åbne smedningslinjer og mere end 70 CNC-maskiner. Titanium flanger, aksler og ring smedning behandles under kontrollerede temperaturer, efterfulgt af ultralyd og væske penetrant inspektion. Vi rapporterer det faktiske kornflow og mekaniske egenskaber ved hver levering.
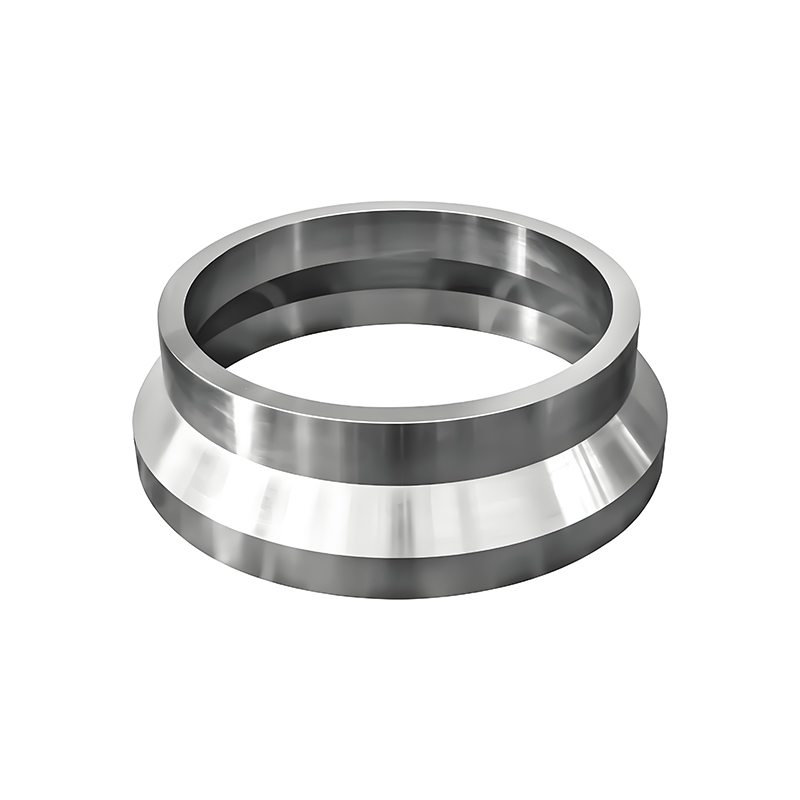 Smedning af titaniumlegering fra kontrollerede åbne matrice og ringrullende linjer Denne leverandør beskriver smedningsprocesser, inspektioner og materialecertifikater for titanium flanger, aksler og ringe. Siden viser yderligere legeringsmuligheder og fremhæver gennemsigtige procesdata for pålidelig evaluering. Se produkt →
Når du evaluerer en leverandør, skal du anmode om følgende dokumenter: materialemøllecertifikat, smedningsprocesplan, varmebehandlingsdiagram og inspektionsregistreringer. En pålidelig leverandør vil åbent dele disse. En leverandør, der kun tilbyder en "testet god" oversigt uden procesdata, bør behandles med forsigtighed.
Ja, for den samme legering og varmebehandling har smedet titanium højere udbytte-, træk- og træthedsegenskaber end støbt titanium. Afstanden varierer fra 10 % op til 100 % afhængig af egenskaben og støbekvaliteten.
Nej. Varm isostatisk presning (HIP) lukker intern porøsitet, men det forfiner ikke kornstrukturen eller skaber kornflow. Den grovstøbte mikrostruktur forbliver, så styrkeforbedringen er begrænset til omkring 5-10%, stadig langt under smedede værdier.
Smedede titaniumdele koster 1,5 til 2,5 gange mere pr. styk for mindre dele (2-10 kg), men omkostningsforskellen indsnævres for større serier, og når der tages højde for udmattelsesfejl. Den længere levetid og reducerede vedligeholdelse gør smedning til det økonomisk bedre valg i kritiske applikationer.
De mest almindelige smedede titanlegeringer er Ti-6Al-4V (Grade 5), Ti-6Al-4V ELI og kommercielle renhedsgrader som Grade 2. Alfa-beta-legeringer som Ti-6Al-4V foretrækkes på grund af deres balance mellem styrke og formbarhed. Nær-alfa-legeringer bruges til højtemperaturservice.
No.1317 Gangcheng Road, Daxin Town, Zhangjiagang, Jiangsu, Kina
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]
 Previous