
Nyheder
Hjem / Nyheder / Industri nyheder / Hvorfor Smedet 2A12 Aluminium klarer sig bedre end støbte komponenter i træthedsbelastningsapplikationer
Aluminiumslegering 2A12 er blevet et standardmateriale til konstruktionsdele, der skal overleve gentagen belastning. Alligevel kan den samme kemiske sammensætning opføre sig meget forskelligt afhængigt af, hvordan den formes til en færdig komponent. Når applikationen er domineret af udmattelsesbelastning, overgår smedet 2A12-aluminium konsekvent støbte komponenter med tilsvarende nominel sammensætning. Kløften er ikke rodfæstet i legeringskemi alene, men i mikrostrukturen skabt af to fundamentalt forskellige fremstillingsprocesser.
2A12 er en bearbejdet aluminiumslegering i 2xxx-serien med kobber og magnesium som de vigtigste legeringselementer. Det er den kinesiske nationale standardmodstykke fra 2024, et materiale med en lang servicerecord i flystrukturer, køretøjsrammer og andre komponenter, hvor styrke-til-vægt-forholdet er afgørende. Efter opløsningsbehandling ved ca. 495 grader C, bratkøling og naturlig eller kunstig ældning, når 2A12 trækstyrke på 440 til 470 MPa og flydespænding på 280 til 350 MPa, afhængigt af temperament og produktform.
For udmattelseskritisk design giver det høje forhold mellem udmattelsesstyrke og tæthed 2A12 en fordel i forhold til mange stålkvaliteter. Lettere bevægelige dele producerer lavere inertibelastninger, reducerer systemvibrationer og tillader højere driftshastigheder. Materialet leverer dog kun sit fulde potentiale, når fremstillingsruten bevarer dets interne integritet.
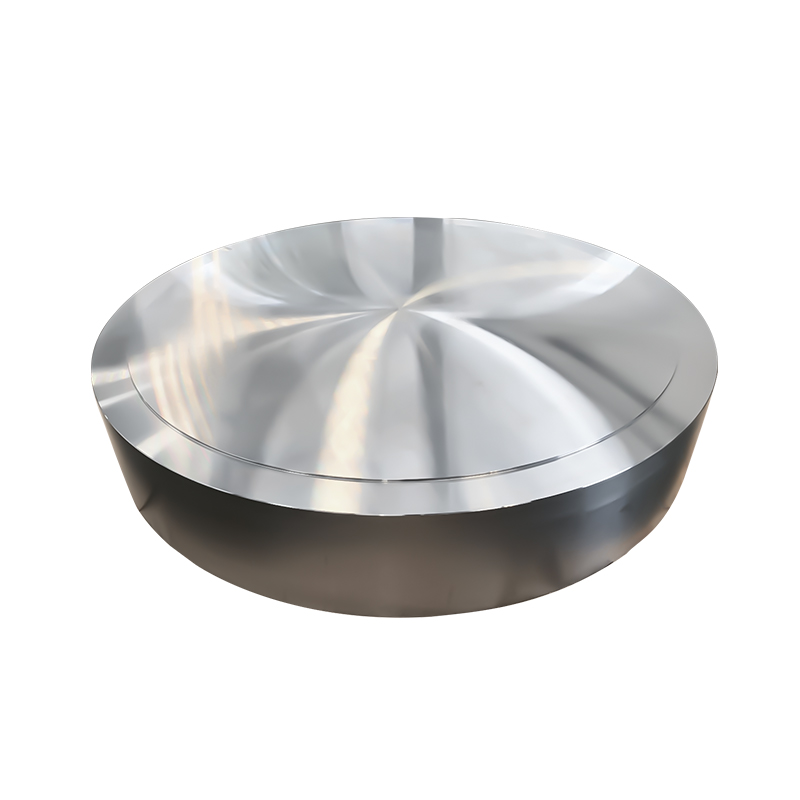
 2A12 Aluminiumslegeringssmedning med CNC-bearbejdning Disse 2A12 smedninger tilbyder høj udmattelsesstyrke og et gunstigt styrke-til-vægt-forhold, hvilket gør dem relevante for lette bevægelige dele. CNC-bearbejdning til næsten endelige dimensioner understøtter effektiv overgang fra legering til færdig komponent. Se produkt →
Hos Maiterio Intelligent Equipment produceres 2A12 som smedede aluminiumslegeringskomponenter og leveres med CNC-bearbejdning til næsten endelige dimensioner, hvilket giver designteams en direkte rute fra legeringsspecifikation til færdig del.
Støbning danner en komponent ved at hælde flydende metal i et formhulrum og lade det størkne. Smelten indeholder opløste gasser, og det svind, der opstår under størkning, kan efterlade porøsitet. I en støbt struktur vokser dendritter i et trælignende mønster, legeringselementer adskiller sig mellem dendritarmene, og oxidfilm kan blive fanget inde i metallet. Disse diskontinuiteter fungerer som allerede eksisterende revner, når delen placeres under gentagen belastning.
Smedning deformerer solidt metal under trykkraft. Startblokken opvarmes til en plastisk tilstand og bearbejdes ved at hamre eller trykke, hvilket bryder det dendritiske skelet op, lukker indre hulrum og forfiner kornstrukturen. Fordi metallet flyder langs deformationsretningen, udvikler smedede dele en fiberlignende kornstrøm på linje med den primære spændingsbane. Den overordnede forskel mellem disse to fremstillingsstrategier er dækket mere i dybden i virksomhedens smedning versus støbning guide.
Træthedsfejl begynder med revneinitiering ved mikroskopiske stressforhøjere. I en støbt komponent kan en pore- eller oxidinklusion tjene som initieringsstedet. Når en revne starter, åbner hver efterfølgende belastningscyklus og forlænger den. Revnen bevæger sig langs det svageste indre plan, og i støbninger er det plan normalt tæt på de interdendritiske grænser, hvor porøsitet og skøre eutektiske faser eksisterer side om side.
I en smedet 2A12-komponent er situationen fundamentalt anderledes. Varmbearbejdningsprocessen lukker porer, svejser indre hulrum og justerer anden fase partikler langs kornstrømningsretningen. En overfladerevne skal så forplante sig over en tæt, aflang kornstruktur, som absorberer mere energi pr. cyklus og bremser væksten. Resultatet er både en højere træthedsgrænse og en længere sikker levetid under tilsvarende vekslende stress.
Ingeniører undervurderer nogle gange dette, fordi de statiske trækegenskaber af en støbegods kan se acceptable ud. Men træthedslevetiden skalerer ikke lineært med trækstyrke; det er langt mere følsomt over for mikrostrukturelle diskontinuiteter. Det er grunden til, at to dele fremstillet af den samme 2A12-sammensætning kan afvige med 30 til 50 procent i udmattelsesstyrke, blot fordi den ene var smedet og den anden støbt.
Typisk designeffekt: smedede 2A12-komponenter leverer 30-50 procent højere udmattelsesstyrke end støbte komponenter af lignende sammensætning, med mærkbart mindre spredning i udmattelsestestresultater.
Følgende tabel viser typiske værdier for varmebehandlet smedet 2A12 og for en støbt aluminiumslegering med nominelt lignende sammensætning. Reelle tal varierer med sektionsstørrelse, varmebehandling og testmetode, men det relative mønster er konsistent på tværs af offentliggjorte data.
| Ejendom | Smedet 2A12 | Støbt 2A12-type legering |
| Trækstyrke | 440-470 MPa | 300-340 MPa |
| Udbyttestyrke | 280-350 MPa | 180-230 MPa |
| Træthedsgrænse ved 10 7 Cykler | 140-170 MPa | 75-95 MPa |
| Forlængelse | 14-20 % | 3-8 % |
| Porøsitetsniveau | Grundlæggende gratis | 1-4 % efter volumen |
Værdier er typiske for materiale i T4-type tilstand. Træthedsgrænse svarer til roterende bøjningstest ved stuetemperatur.
Smedede 2A12-komponenter optræder i maskiner, hvor udmattelsesbelastning er en rutinemæssig designgrænse snarere end en undtagelse. Tre branchegrupper viser mønsteret tydeligt.
Virksomhedens smedningsliste i aluminiumslegeringer dækker 2A12, 5083, 5A06, 6061 og 7075 med muligheder for åbne matrice og ringvalsede processer plus præcision CNC efterbehandling.
At vælge en smedet 2A12 del til en træthedsbelastning er kun det første skridt. Indkøbsspecifikationen bør bede om dokumentation for, at smedeprocessen og den efterfølgende inspektion giver et sundt, gentageligt produkt.
En leverandør med egne smedelinjer, varmebehandling og CNC-værksteder kan håndtere disse variabler i én kvalitetsløkke og kan reagere hurtigere, når test afslører en afvigelse.
2A12 er den kinesiske nationale standardbetegnelse for en legering meget tæt på 2024 i Aluminium Association-systemet. Hovedelementerne, kobber og magnesium, falder inden for de samme områder, men de præcise urenhedsgrænser kan variere. Til tekniske formål behandles 2A12 smedede komponenter ofte som ækvivalente med 2024 smedninger, når designdata er konverteret korrekt.
Til simpel sammenligning af træthed og levetid ved samme stressniveau viser støbegods normalt kortere levetid og bredere spredning. Nogle avancerede processer såsom squeeze støbning og varm isostatisk presning lukker den indre porøsitet, men de øger omkostningerne og opnår stadig sjældent den fuldt tætte, orienterede kornstruktur af en smedning med samme margin.
Nej. Opløsningsbehandling og aldring kan ikke lukke indre hulrum. Eksponering ved høje temperaturer kan ændre poreformen lidt og ændre den omgivende mikrostruktur, men tomrummet forbliver. Varm isostatisk presning kan kollapse porerne, men processen er dyr og beregnet til premium støbegods.
Mange industrier bruger designfaktorer på omkring 2,0 til 2,5 på udmattelsesstyrke for smedede komponenter og 3,0 til 4,0 for støbte komponenter, når spredningen ikke er fuldt kvantificeret. Det nøjagtige antal afhænger af fejlkonsekvensen, inspektionsniveauet og den nødvendige statistiske sikkerhed.
2A12 anses ikke for let svejselig med smelteprocesser. Legeringen er tilbøjelig til at varme revner og mister styrke i den varmepåvirkede zone. Til udmattelseskritiske samlinger foretrækkes sædvanligvis mekanisk fastgørelse eller integreret smedede funktioner frem for svejsning.
Træthedsstress er ikke en sjælden form for fejl i moderne maskiner; det er ofte den skjulte begrænsende faktor bag nedetid og strukturelle skader. Beviser fra metallurgi og fra serviceerfaring peger konsekvent på den samme konklusion: når en komponent tilbringer sit arbejdsliv under cyklisk belastning, er smedning en mere pålidelig måde at fremstille den på. Smedet 2A12 aluminium kombinerer legeringens høje styrke-til-vægt-forhold med en tæt, kornorienteret, defektkontrolleret struktur. Støbte komponenter af lignende sammensætning er bekvemme og kan være billigere i lavserieproduktion, men de ofrer den mikrostrukturelle kvalitet, som træthedsydelsen kræver.
Designere og købere, der specificerer smedede 2A12-komponenter med verificeret sammensætning, ultralydsinspektion og kontrolleret kornflow, vil få en del, der opfylder statiske belastninger i dag og fortsætter med at møde cykliske belastninger i årevis.
No.1317 Gangcheng Road, Daxin Town, Zhangjiagang, Jiangsu, Kina
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]
 Previous